

 通过认证

“烘干机大齿轮五星品质信耐厂家”参数说明
| 材质: | 钢 | 外形: | 圆柱 |
| 工艺: | 直齿轮 | 制造方法: | 滚齿 |
| 齿线形状: | 直 | 适用范围: | 工业 |
| 齿面硬度: | 软齿面 | 轮齿位置: | 外齿轮 |
| 品牌: | 建奎 | 模数: | 8-30 |
| 型号: | 0.6-3.2 | 规格: | 各种规格 |
| 商标: | 建奎 | 包装: | 裸装 |
| 产量: | 1190 |
“烘干机大齿轮五星品质信耐厂家”详细介绍
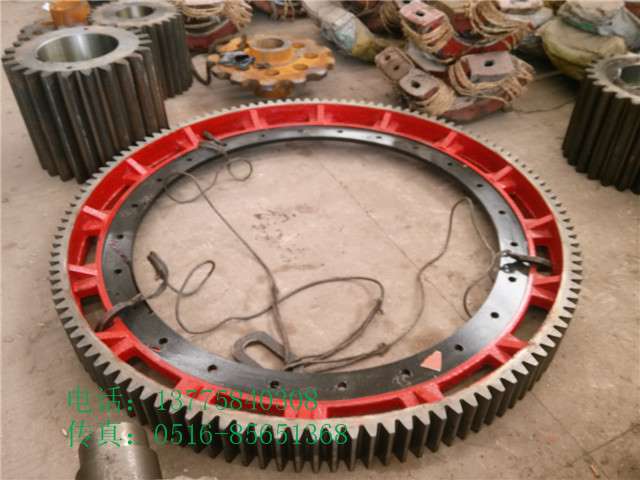
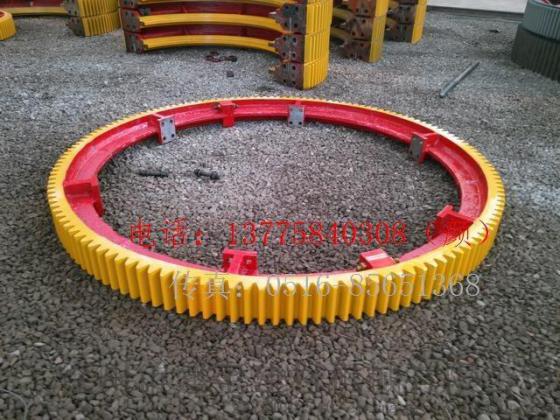
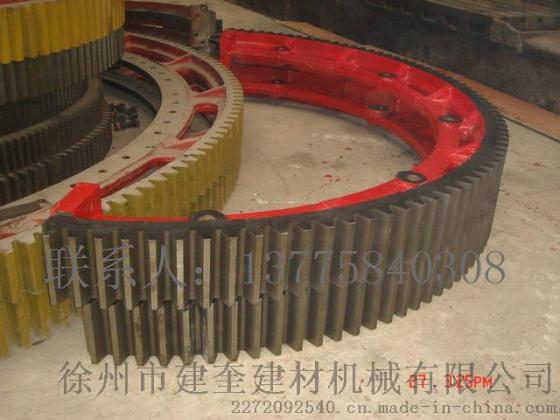
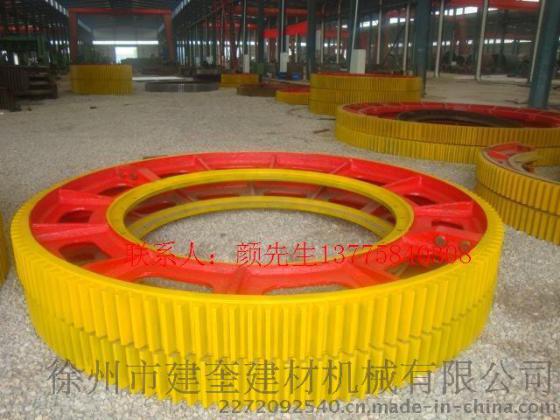
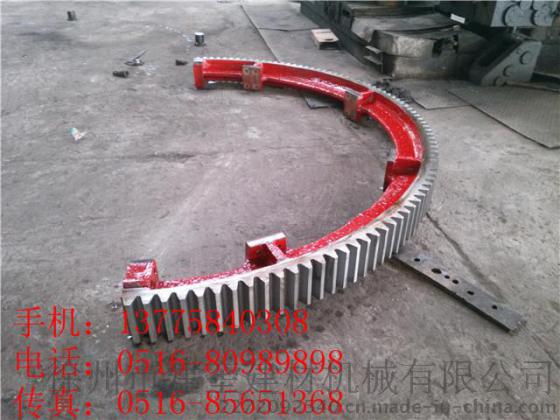
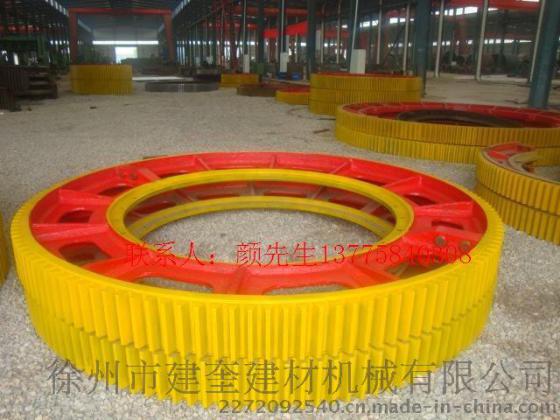
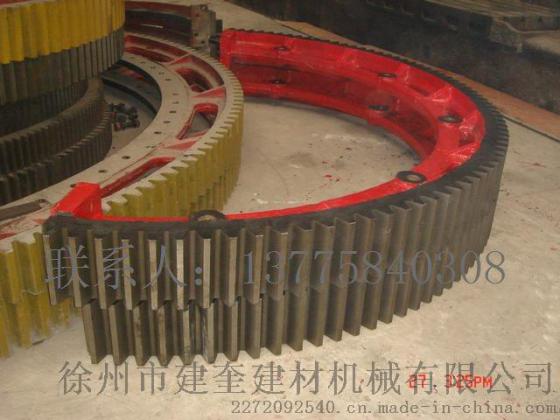
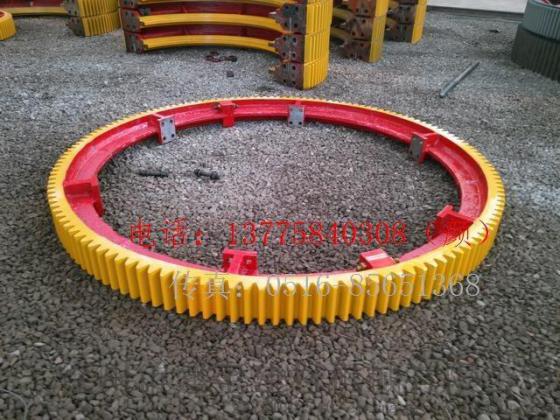
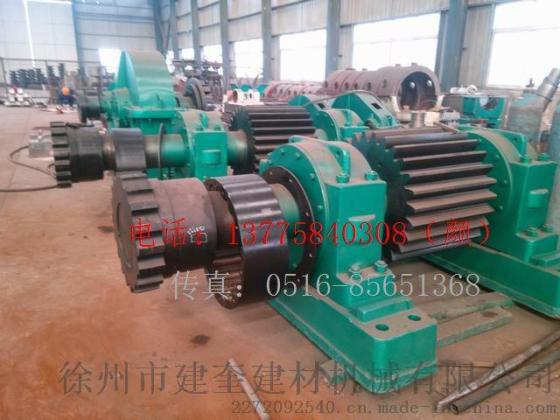
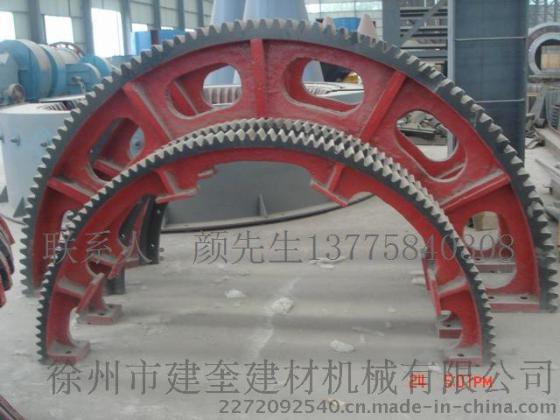
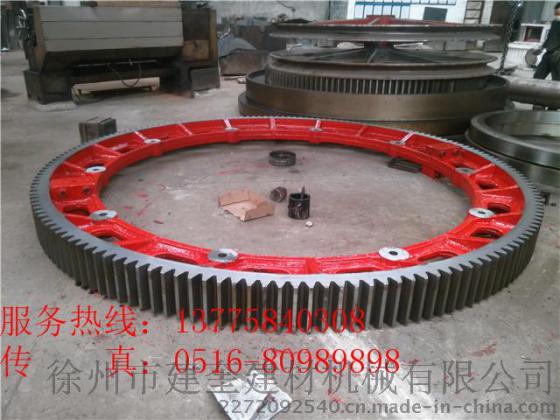
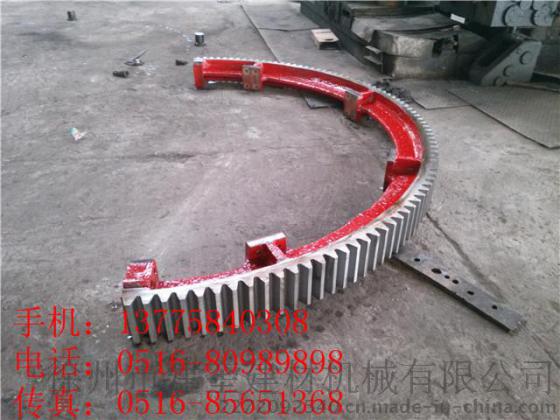
0.8-3.2米直径煤泥、褐煤、粉煤灰滚筒烘干机大齿轮加工工艺及质量控制要求介绍
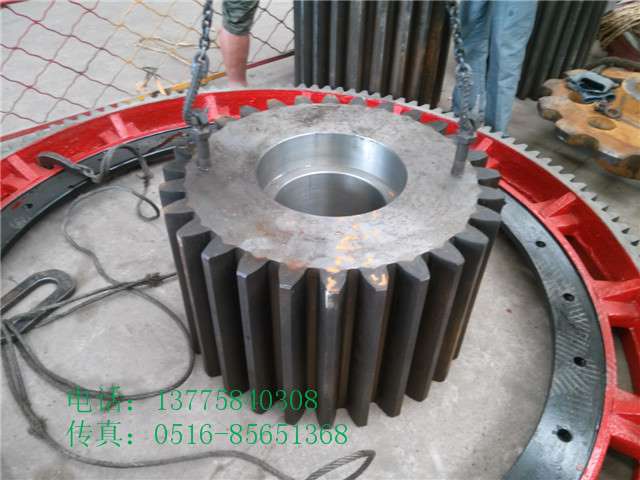
1.【烘干机大齿轮】安装步骤:1.把现场障碍物清除。2.分解大齿轮做标记吊装筒体上加固并转动筒体180度吊装另外一半紧固用塞尺15丝试塞,然后固定在筒体上。调整等分周边间隙安装弹簧钢板。3.套进轮带校正后加焊挡块,挡块于轮带间隙3/5mm。4.调整大小齿轮的齿合间隙和侧隙。
2.【烘干机大齿轮】加工工序:模型制作→造型→浇注→清砂→退火→检验→粗加工结合面→结合面钻孔、铰孔→成对把合→粗加工外圆及端面→探伤→检验→性能热处理→修结合面→加工外圆及端面→粗滚齿→精修结合面(用坐标控制法钻孔,保证两半齿圈对合把紧,并用塞尺检查结合缝)→精加工外圆及端面(与齿顶圆内孔一次装卡车出端面刻基准线,调装找正精度0.05mm)→精滚齿→完成所有加工→涂油→入库
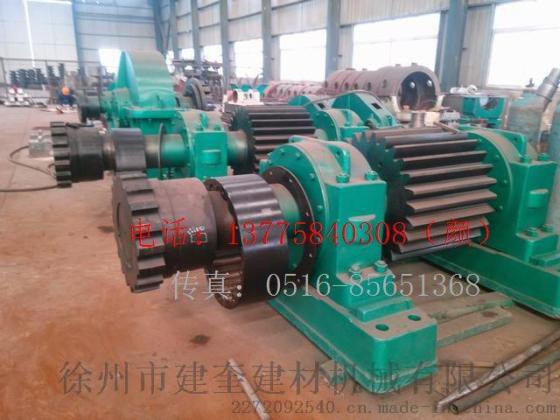
3.【烘干机大齿轮】链接方式:对于大齿轮和筒体的连接方式常用的有三种,有圆弧弹簧板,销子型弹簧板,法兰连接。法兰连接适用于1.2米以下的小型烘干机,此种连接对法兰的要求较高,且安装难度较高。弹簧板连接适用较大型烘干机。弹簧板起到缓冲的效果,对大齿轮和筒体有一定的保护作用。目前,烘干机市场上绝大部风采用弹簧板连接。
4.【烘干机大齿轮】的调节方法:首先调节烘干机的大齿轮与滚筒之间的同心度,滚筒烘干机大齿轮与滚筒的弹性调整装置,它包括大齿轮以及与大齿轮连接的滚筒,滚筒的端部通过弹性板安装在大齿轮的内部,滚筒与大齿轮之间保持有一定的间隙,弹性板的一端用螺栓接在大齿轮的内侧圆弧板上,另一端通过焊接或螺栓固定在滚筒的外壁上,弹性板呈顺时针或者逆时针圆周状分布;利用弹性板的韧性,用来调节大齿圈与滚筒之间的同心度以及减小滚筒烘干机转动时候的跳动,保护了大齿轮,减小大齿轮由于外力作用而受到的伤害,有效的延续滚筒烘干机的使用寿命.烘干机大齿轮装在烘干机筒体上,把传动部分的动力传递给筒体,是烘干机中最大的受力零件之一因此,要求齿轮材质具有足够的强度、较高的耐磨性和良好的加工性。
5.【烘干机大齿轮】的使用寿命:一副合格的烘干机齿轮使用寿命在4-8年左右,短的则在1-2年左右,甚至更短的时间。使用寿命的长短与产品本身的质量、正确科学的安装、合理的使用等因素密切相连。要说产品质量首先我们来谈谈烘干机大齿轮的技术要求:铸造烘干机大齿轮必须用碱性平炉钢或电炉钢,不得使用转炉钢,铸件按有关规定进行验收,其各项检验活动结果作为交换条件;铸件本身不得有影响强度的铸造缺陷,对缺陷补焊后必须进行热处理消除内应力,补焊处的硬度不大于母体金属硬度但不得低于母体金属硬度的10%;大齿轮齿面和凸台不允许补铸,但允许有小于5毫米,深3毫米的个别缺陷;烘干机大齿轮铸件加工前要进行热处理以消除内应力,热处理后硬度HB=170-210;